
TECH NEWS技術ニュース
2026.11.06
バッテリー
加工設備
自動車
リチウムイオン電池の防爆弁|V溝加工の残厚管理と金型試作事例
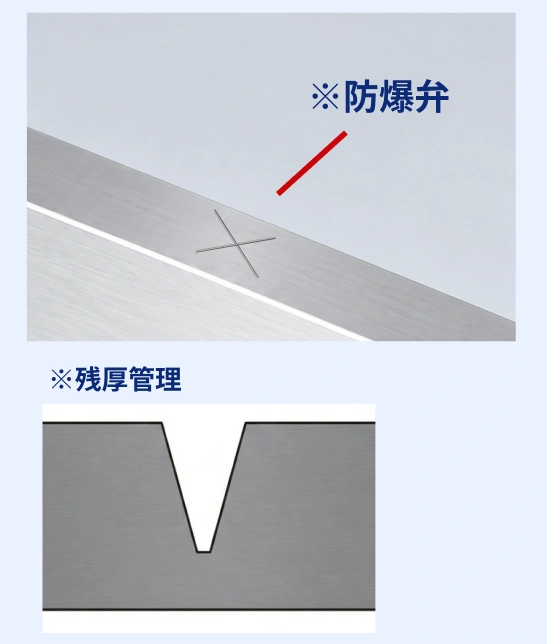
リチウムイオン電池に使用される防爆弁のV溝加工では、加工後の残厚管理が重要な課題となります。
「現在の金型では、V溝加工後の残厚規定を満たせない」というご相談をいただきました。
昭和精工では、量産時の金型仕様を見据えた構造検討から「解析・金型設計・製作・試作・評価」まで対応しました。
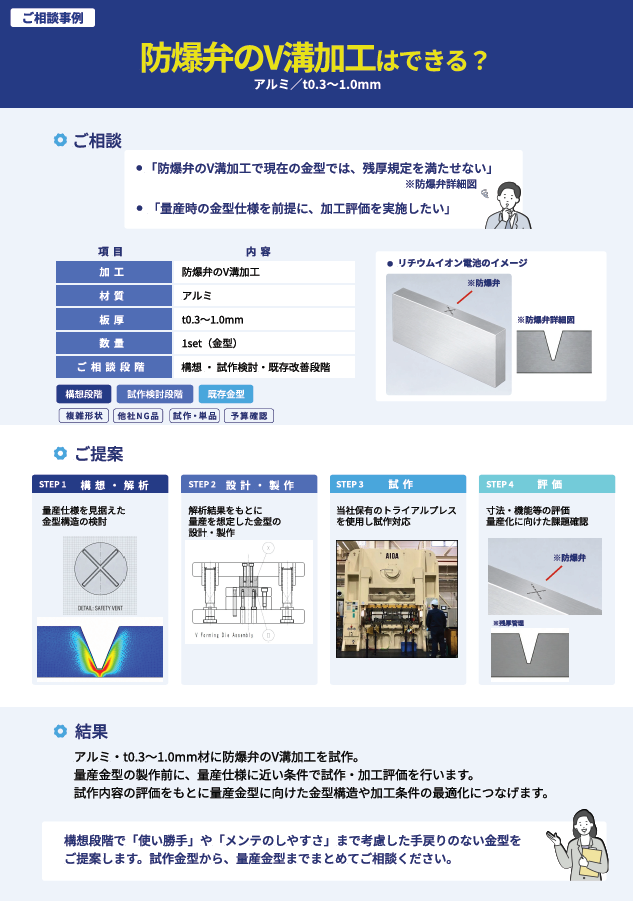
ご相談内容|防爆弁のV溝加工で残厚規定を満たせない
お客様からいただいたご相談は、主に次の2点です。
- 現在の金型では、防爆弁のV溝加工後に求められる残厚規定を満たせない
- 量産時の金型仕様を前提に、事前の加工評価を行いたい
防爆弁のV溝加工では、溝を形成するだけでなく加工後に残る材料の厚み(残厚)を管理する必要があります。
今回のご相談では、量産金型の製作前に実際の量産を想定した条件で加工を検証することが課題でした。
加工条件
| 項目 | 内容 |
|---|---|
| 対象部品 | リチウムイオン電池用防爆弁 |
| 加工内容 | 防爆弁のV溝加工 |
| 材質 | アルミニウム |
| 板厚 | t0.3~1.0mm |
| 金型数量 | 1セット |
| 主な課題 | V溝加工後の残厚管理 |
ご提案|量産を見据えた金型構造の検討と試作評価
昭和精工では、量産仕様に近い条件で加工評価を行うため次の4つのステップで対応しました。
【STEP 1|構想・解析】
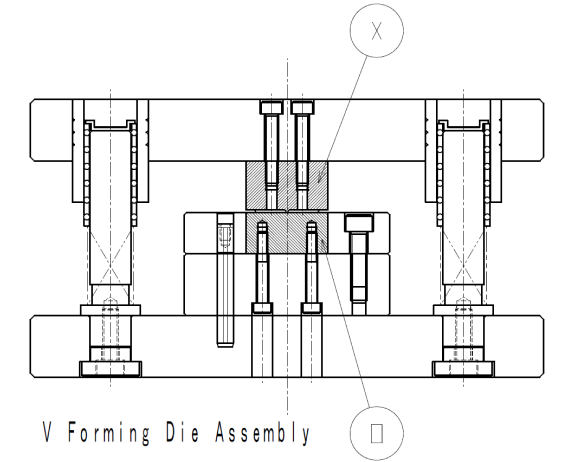
量産時の金型仕様を見据え、金型構造を検討しました。
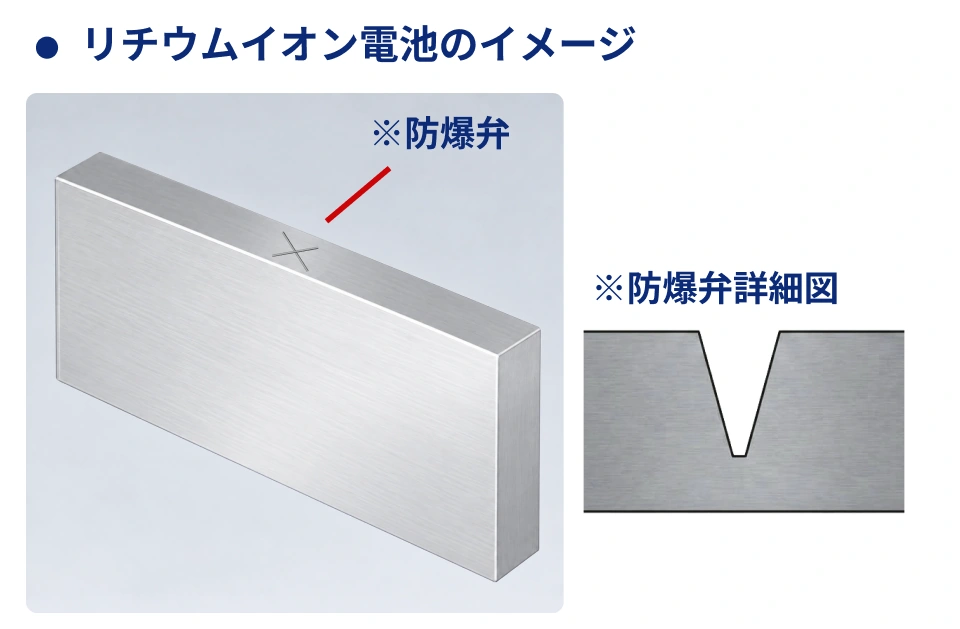
解析を活用し、V溝加工における材料の変形状態を確認しながら、金型設計の方向性を検討します。
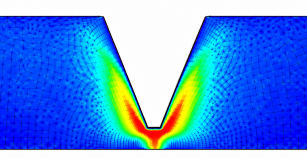
【STEP 2|金型設計・製作】
解析結果をもとに、量産を想定した金型を設計・製作しました。
試作段階から量産金型の仕様を考慮することで、その後の量産化に向けた検討につなげます。
【STEP 3|トライアルプレスによる試作】
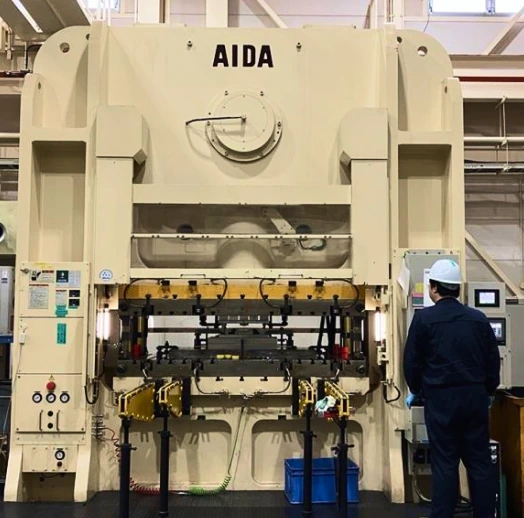
昭和精工が保有するトライアルプレスを使用して、防爆弁のV溝加工を試作しました。
実際に加工することで解析や設計段階では確認しきれない加工状態を評価します。
【STEP 4|加工結果の評価】
試作品の寸法や機能などを評価し量産化に向けた課題を確認します。
特に今回のご相談では、V溝加工後の残厚管理が重要な評価項目となりました。
試作結果|アルミt0.3~1.0mmのV溝加工を実施
アルミニウム材(板厚t0.3~1.0mm)を対象に、防爆弁のV溝加工を試作しました。
量産金型の製作前に、量産仕様に近い条件で試作・加工評価を実施することで、量産化に向けた課題を確認します。
また、試作内容の評価をもとに量産金型に向けた金型構造や加工条件の最適化につなげていきます。
防爆弁のV溝加工・金型製作でお困りではありませんか?
昭和精工では、構想・解析から金型設計・製作、トライアルプレスによる試作・評価まで一貫して対応しています。
防爆弁のV溝加工に限らず、薄肉加工や残厚管理など、プレス加工でお困りの課題がありましたらご相談ください。
量産金型の製作前に、加工できるかを一緒に検討します。
図面や仕様が固まりきっていない段階でも、現在お持ちの条件からご相談いただけます。