
TECH NEWS技術情報
2026.11.06
バッテリー
加工設備
自動車
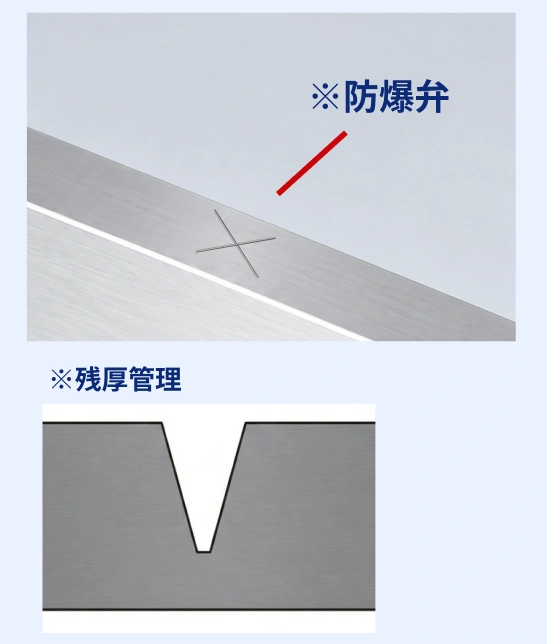
リチウムイオン電池の防爆弁|V溝加工の残厚管理と金型試作事例
リチウムイオン電池に使用される防爆弁のV溝加工では、加工後の残厚管理が重要な課題となります。 「現在の金型では、V溝加工後の残厚規定を満たせない」というご相談をいただきました。 昭和精工では、量産時の…【全文を読む】
2026.10.14
バッテリー
加工設備
自動車

パイプ端末にフランジ加工はできる?SUS316Lのプレス試作事例
「パイプ端末にフランジ形状をプレス加工できる?」「量産金型を製作する前に、まずは1〜2個だけ試したい」 そんなご相談から始まったSUS316L・板厚0.5mmのパイプ端末フランジ加工の事例をご紹介しま…【全文を読む】
2026.06.09
自動車

ベアリングリテーナーとは?自動車用部品のプレス金型・高精度打ち抜き事例
ベアリングリテーナーとは ベアリングリテーナー(保持器)とは、ベアリング内部のボールやローラーを一定間隔に保持する部品です。 転動体同士の接触を防ぎ、摩擦の増加を抑えることで、ベアリングの滑らかな回転…【全文を読む】
2026.05.20
自動車
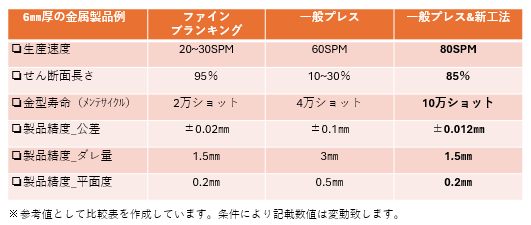
【コストダウン】ファインブランキングから一般プレスへの工法転換|板厚6mmでせん断面85%を達成した金型設計事例
ファインブランキング(FB)で加工している部品について、以下のようなお悩みはありませんか? ファインブランキング加工では平滑なせん断面が得られる優れた工法ですがコストやリードタイムが課題になりがちです…【全文を読む】
2025.11.19
自動車
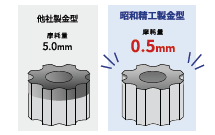
打抜き加工でバリが増える原因とは?パンチ・ダイ摩耗の改善事例
こんな現象はありませんか? 量産開始直後は問題なく加工できていてもショット数の増加に伴い以下のような現象が発生する このような場合パンチ・ダイの摩耗によって刃先状態やクリアランスが変化しバリやせん断面…【全文を読む】
2025.02.24
その他
自動車
金型の組立・調整・トライ、メンテナンス対応致します!
【金型組み立て】 ・昭和精工で金型「設計」「部品製作」した部品が 組立室に集まりパズルの様に組み付け1つの金型に仕上げていきます! 【金型組み立て室】 ・一年中23℃前後で空調管理をし…【全文を読む】
2022.05.17
自動車

自動車用 シートベルト部品 FB金型
【自動車用 シートベルト部品 FB金型】 昭和精工では自動車部品用の様々な金型を製作していますが、 今回はシートベルト関係の部品をご紹介いたします。 サーボプレスに油圧発生…【全文を読む】
2022.05.17
自動車

自動車用 多軸プレスPR用金型
【自動車用 多軸プレスPR用金型 】 多軸プレスPR用のテスト金型によるブランキング製品です。 シートリクライナー/サイクロイドギアをモチーフにした製品となり…【全文を読む】
2022.05.10
自動車
.jpg)
自動車用 シートリクライナー 金型 (多軸プレス)
【自動車用 シートリクライナー 金型 】 【特徴】 ・せん断面率100%の製品スペックです。 ・多軸プレスにて成形を行っています。 ・1工程で成形している事で…【全文を読む】
2022.04.26
自動車

自動車用 トランスミッション部品 プログレッシブ金型製作 (6)
【自動車用 トランスミッション部品 プログレッシブ金型製作 (6) 】 当社のトランスミッション用クラッチプレートの打抜き金型技術についてご紹介…【全文を読む】